

射出成形工場のメンテナンス担当者は、水力発電ユニット内の同じニトリル O リングを 3 週間ごとに交換します。オイルは鉱物ベースで、サンプ温度は 90 °C 未満に保たれ、シールのサイズと断面積は適切です。インストールに関しては何も問題はないようです。決して記録されなかったのは、化合物のアクリロニトリル含有量であり、そのたった 1 つの省略が繰り返しの失敗を説明します。
ブナ N はニトリルブタジエンゴムで、現在ではほとんどの場合 NBR と表記されます。性能に関するほぼすべての疑問は、部品が成形されるずっと前に行われた 2 つの決定に遡ります。それは、どのくらいの量のアクリロニトリルを鎖に共重合させるか、そして配合者がどの硬化システムを選択するかです。両方を慎重に選択すれば、Buna N が耐油性を高めるための最も安価で信頼できるルートの 1 つになります。どちらかを偶然に任せると、いくら締め直したり、グリスを塗ったり、再注文したりしてもシールを保持することはできません。
ブナ N、NBR、ニトリル: 1 つの素材、3 つのラベル
ブナは、1930 年代にドイツで商業化された乳化重合プロセスの背後にあるナトリウム触媒であるブタジエンとナトリウムの縮約体です。ブナSが今日のSBRになりました。ブナ N は、ブタジエンとアクリロニトリルを共重合させて作られるニトリル系になりました。古い名前は今でも古い図面、防衛仕様書、ヨーロッパのスペアパーツ リストに記載されているため、1 つのデータシートに矛盾なく「Buna N」と「NBR」の両方が記載されている場合があります。
化学的には両者は同一です。 ISO 1629 ではポリマー NBR が指定されていますが、ASTM D2000 では、硬度、引張強さ、熱老化限界、および流体抵抗をエンコードする線の吹き出しによって完成したコンパウンドが記述されています。実際の略語はさらに簡単です。ブナ N は、主鎖が不飽和ブタジエンであり、その極性はニトリル基に由来し、鎖のニトリルの割合に応じて耐油性が向上するゴムを意味します。
アクリロニトリル含有量により耐油性と低温柔軟性が向上
通常、ACN と短縮されるアクリロニトリルは、購入者が最初に尋ねるべき番号です。商用グレードの ACN 含有率は重量で約 18 ~ 50 パーセントです。 ACN を上げると極性が増加し、油、燃料、溶剤への耐性が上昇し、それに伴ってガラス転移温度も上昇します。同じ変更により、一般にコンパウンドが硬化し、リバウンドが減少し、ラインでの混合とカレンダー加工の要求が高まります。
| ACNコンテンツ | 耐油性および耐燃料性 | 実用的な低温限界 | 代表的な用途 |
|---|---|---|---|
| 18-20% | フェア | -50℃ | 低温用ガスケット、一般機械製品 |
| 28~33% | 良い | -40℃ | ホース、シール、Oリング、ロールカバー |
| 36~41% | とても良い | -25℃ | 燃料ライン、オイルシール、油圧部品 |
| 45-50% | 素晴らしい | -15℃ | 製油所および燃料システムのシール、溶剤接触 |
同じショア A 硬度 70 の 2 つのグレードは、ACN 含有量が 28 パーセントと 41 パーセントの場合、1 つのサンプ内でまったく異なる挙動を示す可能性があります。だからこそ、硬度だけではブナ N の購入仕様としては不十分であり、ACN 範囲を明示できないサプライヤーは疑問を呈する価値があるのです。
Buna N が機能する場所と失敗する場所
硫黄硬化ブナ N の連続使用温度は、およそ -40 °C ~ 100 °C ですが、空気中では 120 °C までの短い範囲で許容されます。過酸化物硬化グレードは、加工の柔軟性と引き換えに熱老化の改善と圧縮永久歪みの低減を実現し、連続的に 120 °C 近くの温度を維持できます。 -25 °C を下回ると、標準グレードは著しく硬化し、シールの通電が低下します。
ブナ N を倒す液体は、鉱物油も使用する植物で一般的であるため、覚えておく価値があります。
- MEK、アセトン、酢酸エチルなどのケトンおよびエステル
- 航空機および一部のタービンシステムで使用されるリン酸エステル作動油
- 強酸、濃縮酸化剤、芳香族アミン
- オゾン、紫外線、長時間の直射日光
- 高濃度の芳香族溶剤および塩素系溶剤
これらの制限はいずれも珍しいものではありませんが、多くの場合、購入前ではなくインストール後に発見されます。屋外またはオゾンにさらされる作業の場合、NBR/PVC ブレンドにより、圧縮永久歪みが多少発生しますが、耐用年数が延長されます。温度範囲が広い場合や化学物質リストが長い場合は、ブナ N に配合されていない仕事を強制するのではなく、ポリマー ファミリを切り替えることが誠実なエンジニアリングの答えです。
複合化: 仕様の勝敗が決まる場所
ミキシングは、Buna N の失敗が最も多く発生する段階です。不飽和ブタジエン主鎖は容易に剪断されるため、咀嚼は短く、混合しすぎると焦げる危険があります。高ACNグレードは可塑剤を吸収し、油を素早く処理して粘着性になりますが、低ACNグレードは油の吸収に時間がかかり、より長いサイクルが必要になります。通常、ダンプ温度は 110 °C から 140 °C の間に保持され、促進剤は密閉式ミキサー内ではなく、冷却したオープンミル上で添加されます。
インターナルミキサーがマスターバッチを処理し、オープンミルで最終仕上げを行います。多くの場合、高配合または高充填のコンパウンドにはニーダーが適しています。その選択の背後にあるメカニズムについては、この実用的なガイドで説明されています。 ゴム混練機がどのように混合効率を最適化するか これは、高 ACN バッチのサイクル時間を指定する前に読む価値があります。
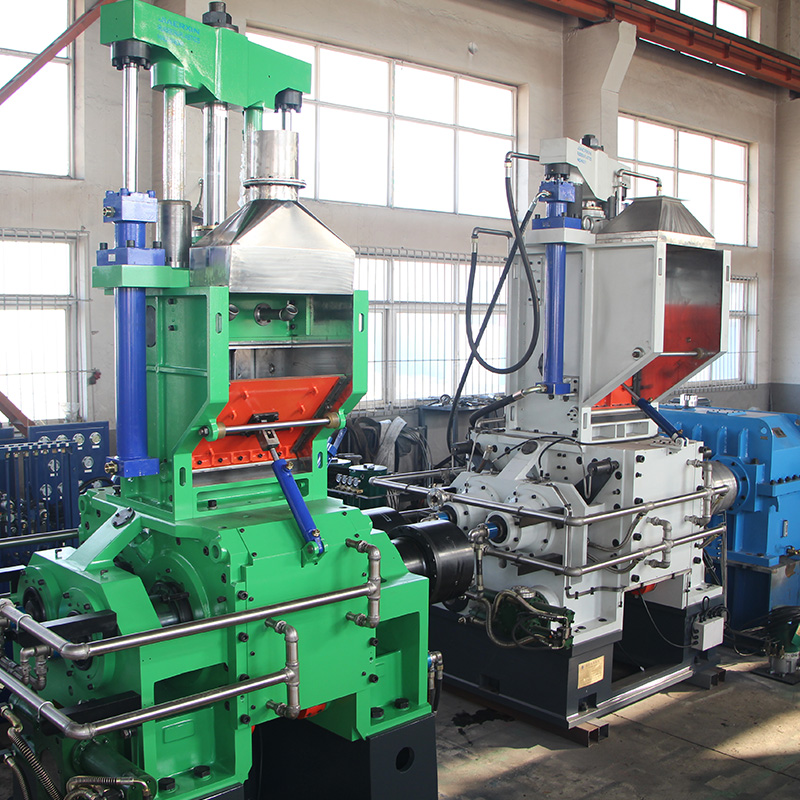 ゴムバンバリーマシン 最新のゴムおよびプラスチック加工の分野では、効率的で省エネ、環境に優しい生産設備が生産性向上の鍵となっています。 製品を見る→
硬化システムは混合と同じくらい重要です。硫黄とスルフェンアミド促進剤を併用すると、良好な引裂強度、良好な疲労寿命、および寛容な加工が得られます。ジアルキル過酸化物を使用した過酸化物硬化では、熱老化に耐え、圧縮永久歪みをはるかに良く保持する炭素-炭素架橋が生成されますが、代償として熱間引裂きが低下し、配合物をより慎重に混合および保管する必要があります。 100 °C 以上の負荷がかかった状態にあるシールの場合、通常はその取引を利用する価値があります。
ブナNパーツの成形と硬化
ブナ N は配合後、通常のゴム加工ルートに従います。カレンダーはシートとスキムストックを生産し、押出機はホースライナー、ウェザーストリップとプロファイルを生産し、圧縮、トランスファー、または射出成形はほとんどの人が材料を連想するシールとパッドを生産します。各ルートには独自の制限があります。高 ACN コンパウンドはカレンダー加工中に硬くなり、押出中にダイスウェルが発生しやすくなります。
加硫は通常 150 °C ~ 170 °C の間で行われます。薄い切片の作業ルールは、厚さ 1 ミリメートルあたり約 1 分に加え、160 °C で 2 ~ 3 分の放置ですが、バッチに付属の硬化曲線は常に経験則を覆します。プラテン圧力は、端でコンパウンドを薄く絞ることなく金型を閉じ、気孔を抑制するのに十分な高さである必要があります。厚い部分や大きなパッドはゆっくりと硬化する必要があります。これは、コアがまだ柔らかい間に高温部分の外側が完全に硬化する可能性があり、その勾配が後で圧縮永久歪みとして現れるだけであるためです。
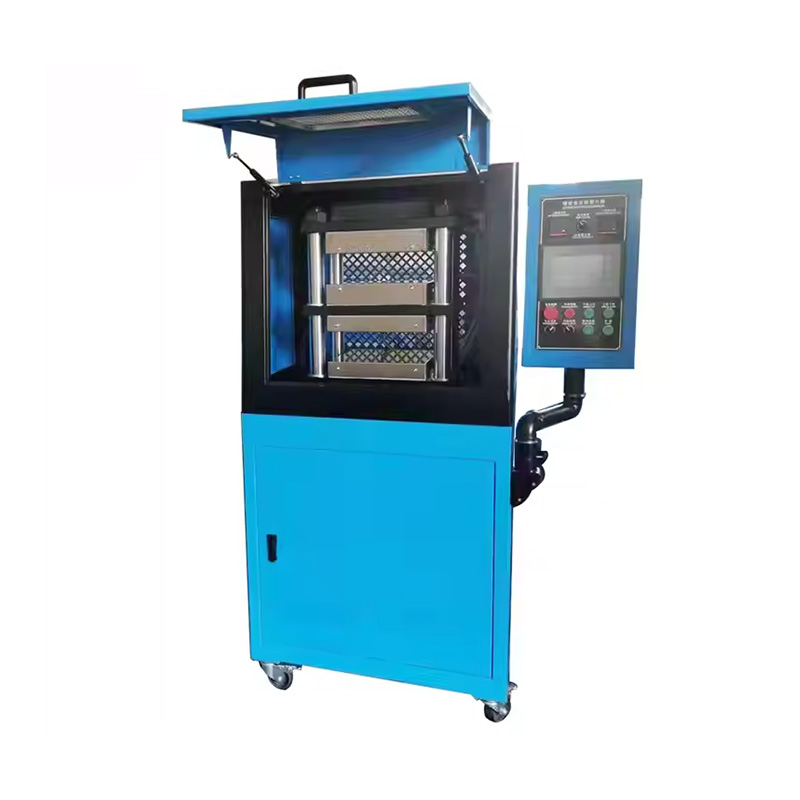 ゴム板加硫プレス機サプライヤー ゴム混合機 製品を見る→
過酸化物硬化部品の場合、オーブンでの段階的な後硬化により揮発性分解生成物が除去され、ネットワークが安定します。これを省略すると、臭いや汚れが残り、使用中に硬度が変化し続ける化合物が残ります。
ブナ N シートの指定: 短いチェックリスト
工業用ゴムシートは、材料を切断して設置してから数か月後に故障が発生するため、あいまいな仕様が最もコストがかかる部分です。ご注文を確定する前に、以下の各項目を必ずご確認ください。
- ACN 範囲、または浸漬試験後の体積膨張限界などの明示的な耐油目標
- 取引説明のみではなく、ASTM D2000 のラインコールアウト
- 規定の公差による硬度、通常プラスまたはマイナス 5 ショア A
- 厚さと厚さの許容差、特にシートから切り出したガスケットの場合
- 硬化システム。圧縮永久歪みと熱老化挙動を決定するため
- 実際の使用温度における圧縮永久歪みの限界
- 表面仕上げ、生地の挿入および裏地の要件
この化学反応に基づいて構築されたシート、マット、ベルト製品の全範囲については、このサイトのセクションで説明されています。 ゴム製品ソリューション これは、注文する前に化合物をアプリケーションに適合させるのに役立つ参考資料です。
 NBRゴムシート ネオプレンゴムシートは、クロロプレンゴム(CR、クロロプレンゴム)を主原料として、カレンダー加工や成形加工により作られた高機能ゴムシートです。 製品を見る→
早期に認識する価値のある障害パターン
- シール全体にわたる均一な膨潤は、通常、バッチの欠陥ではなく、液体の ACN グレードが間違っていることを示しています。
- 屋外設置で数か月にわたる硬化と表面亀裂はオゾンによる攻撃であり、ブレンドまたは別のポリマーが必要です。
- 数週間負荷をかけた後の片面の永久的な平坦化は、過酸化物硬化が必要な硫黄硬化による高い圧縮永久歪みです。
- 厚いパッド全体で硬度が不均一である場合は、硬化サイクルが不完全であるか、プラテンの滞留時間が不十分であることを示します。
- パレットから取り出したばかりの粘着性のあるシートは、保管上の問題ではなく、過剰に可塑化された在庫を意味することがよくあります。
これらの症状のそれぞれは、配合または硬化の決定に遡ることができます。そのため、配合物の混合とプレスに使用される機器は、ポリマーの選択自体と同じ議論に属します。
ブナ N は、アクリロニトリルの含有量とそれをどのように硬化するかという 2 つの質問をした購入者に特典を与えます。これらの答えは、硬度、色、キログラムあたりの価格よりも、耐油性、低温挙動、圧縮永久歪みをより確実に予測します。その後の結果は、混合の規律と硬化管理にかかっています。なぜなら、制御されていないラインで完璧な配合物をプレスしてもシールが生成され、3 週間後には元に戻るからです。
 Previous
